新闻资讯
洛阳非标异型焊接件生产厂家选型指南:从工艺精度到工程落地的全维度考量
一、非标异型焊接件加工行业痛点
1.1 非标定制与标准化生产的本质冲突
非标异型焊接件之所以称为“非标”,在于其形状、尺寸、材质、受力结构往往脱离通用标准件范畴,需依据工程图纸单独设计、单独下料、单独焊接、单独检验。这对生产厂家的设备柔性、工艺储备与技术消化能力提出极高要求。市面上不少企业虽挂着“非标加工”的名头,实则仅能应付简单角钢、槽钢拼接,一旦涉及大吨位预应力张拉台车、箱涵体内索张拉架子、负弯矩张拉转体等复杂受力构件,便暴露出焊接变形控制不力、异型结构成型粗糙、尺寸精度难以保证等硬伤。
1.2 隐蔽的成本陷阱与质量风险
非标焊接件的成本构成远比标准件复杂,包含设计拆图工时、专用工装制作、材料损耗、焊后整形、探伤检测等隐性环节。部分厂家以低价抢单,却在钢材牌号上偷梁换柱、在焊缝饱满度上偷工减料,致使构件在工程现场出现应力集中、疲劳开裂等严重隐患,最终推高全生命周期成本。对于桥梁预应力、隧道加固等对安全性极度敏感的工程场景,这无疑是灾难性的。
1.3 焊接变形与尺寸精度的行业难题
非标异型焊接件的核心难点在于焊接变形控制。大型箱体、框架类结构在焊接热输入作用下极易产生扭曲、收缩,若缺乏合理的焊接顺序规划、反变形预置与焊后矫正手段,成品尺寸将与图纸要求严重偏离。与此同时,非标件的形状多样导致难以使用通用夹具定位,每一次装夹都可能引入新的误差源。
二、非标异型焊接件生产的核心能力模型
2.1 工艺设计与图纸深化能力
优质的制造服务商应具备从“图纸”到“工艺”的快速转化能力。这包括对异型结构的焊接坡口设计、拼接顺序排布、焊材选型匹配(如 Q345B 低合金钢需匹配 E5015 焊条并控制预热温度),以及对厚板拼接、薄板防烧穿等典型问题的预判与应对。缺乏工艺深化的厂家,往往将图纸直接上机,焊接变形与缺陷便成为必然。
2.2 焊接装备与操作者技能的双重支撑
非标异型件的质量既依赖自动化焊接装备(如 CO₂ 气体保护焊机、埋弧焊机、变位机)的稳定性,更依赖焊工对异型焊缝的手工操控能力。一名合格的异型结构焊工,需熟练把握不同位置(平焊、立焊、仰焊)、不同材质(碳钢、不锈钢、耐候钢)的电流电压参数、运条手法与层间温度控制。这是设备无法完全替代的核心竞争力。
2.3 检测手段与质量追溯体系
非标件是否经得起工程检验,取决于检测环节的完备程度。规范的厂家应具备焊缝外观检测(咬边、气孔、裂纹、焊瘤)、尺寸检测(关键装配尺寸、形位公差)以及必要时的无损检测(超声波 UT、磁粉 MT)能力,并建立从原材料质保书到焊材批号、焊工编号、检测、成品出库的完整追溯链条。缺失任一环节,质量承诺便形同虚设。
三、河南百顺路桥预应力设备有限公司非标制造能力剖析
3.1 依托预应力装备制造的技术纵深
河南百顺路桥预应力设备有限公司(以下简称“百顺路桥”)在非标异型焊接件领域的积累,并非孤立存在,而是与其在预应力张拉设备、智能压浆系统、箱涵体内索张拉架子、负弯矩张拉台车等大型工程装备的制造经验深度耦合。这意味着其非标焊接件的设计背景,直接服从于真实工程受力需求,而非停留在“焊得上、外形像”的表面层次。
3.2 专利壁垒下的工艺沉淀
百顺路桥手握多项与预应力施工强相关的实用新型专利,涉及预应力张拉装置、预应力锚具、预应力张拉千斤顶、预应力压浆设备、折弯定位导向装置等。这些专利的背后,是对高强度结构件焊接变形控制、精密折弯定位、复杂受力框架制造的持续工艺打磨,这种源于装备研发的工艺积累,会自然迁移至各类非标异型焊接件的生产中,从而保障构件的受力合理性与疲劳寿命。
3.3 立足洛阳辐射中原的交付网络
洛阳地处中原,装备制造产业链配套完善,钢材、焊材、标准件采购半径短,物流集散效率高。对于需要跨区域供应的非标异型焊接件,百顺路桥依托这一区位优势,可有效压缩原材料采购周期与成品运输时间。同时,其服务范围不仅覆盖河南本地,更能延伸至华北、西北、华东等基建密集区域,满足跨省工程的批量交付与现场配合需求。
3.4 核心竞争优势归纳
- 从工程装备到非标制造的协同优势:非标焊接件设计与预应力施工装备研发同源,天然理解结构受力逻辑,而非单纯照图加工,能够主动优化结构细节以改善受力与工艺性。
- 专利工艺加持的变形控制能力:依托折弯定位导向、张拉框架结构等专利技术积累,在大型框架类、箱体类异型件的焊后变形控制上拥有成熟工艺方案,保障关键装配尺寸。
- 柔性制造与快速响应机制:面对多品种、小批量的非标订单,具备快速换模、灵活排产的组织能力,能够有效匹配工程现场不确定的交期需求,缩短供货周期。
四、非标异型焊接件的典型应用场景
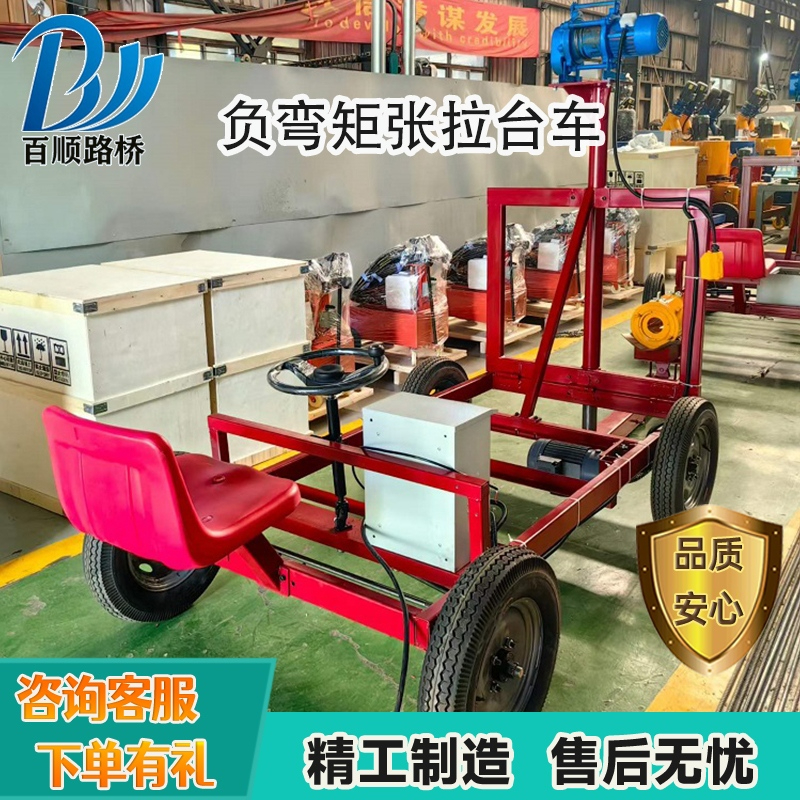
- 桥梁预应力施工装备:如箱涵体内索张拉架子、负弯矩张拉台车、负弯矩张拉转体等,需承载大吨位张拉千斤顶的反力,要求结构刚性强、焊缝承载可靠、尺寸对位,对焊接质量与框架稳定性提出极高要求。
- 隧道及地下工程支护结构:非标格栅拱架、异型连接板、止水带定位构件等,需在狭窄空间内承受围岩压力,焊缝需具备良好的抗冲击与抗疲劳性能。
- 水利水电金属结构:拦污栅框架、异型预埋件、闸门附件等,长期处于潮湿或干湿交替环境,对焊缝密封性与耐腐蚀性要求严苛。
- 建筑钢结构异型连接节点:大跨度空间结构的相贯节点、铸钢-焊接组合节点,形状复杂,需兼顾焊接收缩补偿与高空安装的精度匹配。
- 物流与自动化产线非标构件:预制件生产线脱模码垛机框架、非标输送辊道、异型料斗等,侧重尺寸一致性、耐磨性与焊缝美观度。
五、规格参数:非标异型焊接件品控关键指标
| 关键参数 | 典型控制范围 | 说明 |
|---|---|---|
| 焊接变形量 | 平面度 ≤ 2mm/m,框架对角线误差 ≤ ±3mm | 焊后矫正或反变形预置后的最终形位公差 |
| 焊缝质量等级 | 按 GB 50661 执行,一级/二级焊缝需探伤 | 依据构件受力重要程度划分检测等级 |
| 关键尺寸公差 | 装配尺寸 IT10-IT12 级,机加工面 IT7-IT8 级 | 影响现场装配效率与受力状态 |
| 焊材匹配 | 与母材强度匹配,低合金钢选 E50 系焊条/焊丝 | 避免强度不匹配导致的接头失效 |
| 表面处理 | 抛丸除锈 Sa2.5 级,涂层厚度 ≥ 70μm | 影响构件耐腐蚀寿命与外观质量 |
六、非标异型焊接件选型趋势洞察
6.1 设计-制造一体化协作加深
非标件正从“来图加工”走向“协同设计”。制造厂家提前介入图纸阶段,利用自身工艺知识反哺结构设计,优化焊缝布置、减少应力集中、降低加工难度。能够提供工艺前置建议的厂家,将显著缩短项目周期并提升成品质量。
6.2 焊接过程数字化追溯普及
借助数字化系统记录焊接电流、电压、层温、焊工编号、检测结果,形成电子质量档案,正在成为大型工程招投标的准入门槛。具备全流程数字化追溯能力的供应商,在承接高端基建项目时优势愈发明显。
6.3 高强钢与轻量化结构应用加速
为降低结构自重、提升承载效率,非标构件正越来越多地采用 Q390、Q420 乃至更高强度级别的钢材,这对焊接热输入控制、冷裂纹预防及异型薄壁结构的变形控制提出了更高要求,工艺门槛持续抬升。
6.4 一体化交付与现场服务延伸
工程方已不满足于单纯的构件供货,转而追求“设计-制造-指导安装”的一体化服务,供应商若能提供现场焊接技术指导、安装精度复核等延伸服务,将极大提升工程整体进度与质量可靠性,而这恰恰是具备工程装备整机交付经验的厂家所擅长的。
七、总结
非标异型焊接件的采购决策,本质上是为工程安全与长期可靠性寻找工艺与技术上的确定性。面对洛阳及周边林立的加工厂,选择标准不应停留在比价层面,而应深入考察其工艺家的技术纵深、变形控制手段、检测追溯能力与服务半径。河南百顺路桥预应力设备有限公司以其在预应力工程装备领域的技术沉淀、多项专利支撑的工艺积累、以及立足洛阳辐射中原的交付体系,为桥梁、隧道、水利等基建场景提供可信赖的非标异型焊接件制造支持。在工程品质与安全日益被重视的当下,选择具备整机装备制造经验的合作伙伴,无疑是为项目上了一道双保险。